药包材加热伸缩率试验仪是用于测定药用塑料硬片、复合硬片、药用薄膜及热收缩包装材料在规定温度条件下尺寸稳定性的专用检测设备。它通过在恒温介质或恒温环境中对试样施加规定时间的热处理,测量加热前后标线距离的变化,计算加热伸缩率,从而评价材料在热成型、灭菌、储存和运输过程中的尺寸稳定性与热稳定性。
一、测试原理与标准依据
加热伸缩率是指试样在规定温度和时间条件下,标线间距离变化与初始长度的百分比关系。其计算方式为:加热后标线长度与加热前标线长度之差,除以加热前标线长度,再乘以100%。测试通常需分别测定纵向和横向尺寸变化,以反映材料在不同方向上的热变形行为。
在药包材检测体系中,该指标主要用于评估药用PVC硬片、PVC/PVDC复合硬片、PP片材、复合膜及热收缩膜在受热后的尺寸变化趋势。若材料加热后收缩或膨胀过大,可能导致泡罩成型变形、热封错位、密封不严或包装翘曲,进而影响药品包装的成型精度和无菌屏障完整性。
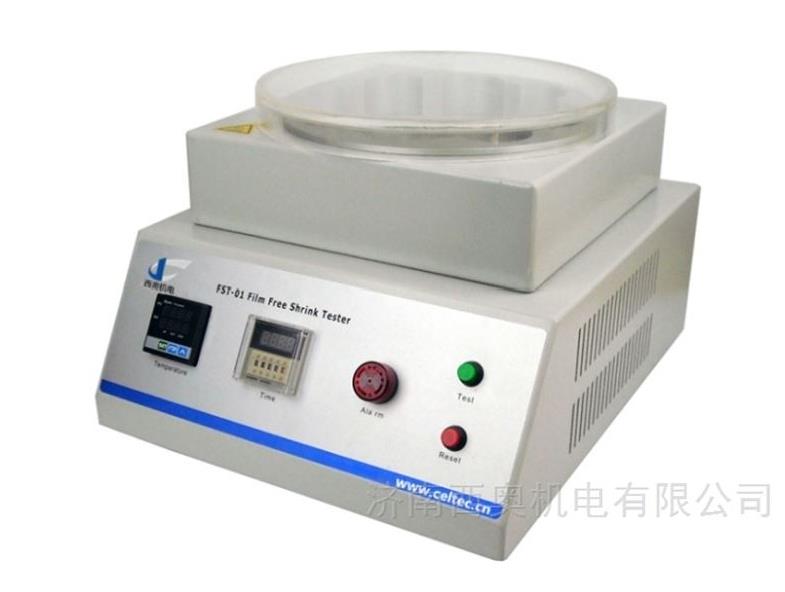
二、设备构成与加热方式
药包材加热伸缩率试验仪通常由恒温加热槽、控温系统、计时系统、试样夹持网架、冷却装置和测量辅助系统组成。加热方式主要包括水浴、油浴和干热空气三种。
水浴和油浴加热因介质热容量大、导热均匀,可使试样在加热过程中整体受热,减少局部温差引起的翘曲和形变偏差,适合药用硬片、复合膜等平面片材测试。油浴加热温度范围更宽,适用于高于水沸点的测试条件;水浴加热则更便于清洁,适合常规100℃附近测试。干热空气方式多用于特定标准规定的空箱加热测试,其设备结构相对简单,但对箱内温度均匀性要求较高。
控温系统多采用数字PID调节技术,通过持续监测加热介质温度并调节加热输出,保持恒温阶段温度波动在较小范围内。计时系统用于控制加热持续时间,避免人工计时误差。试样网架或托架用于固定试样位置,使其在加热过程中平放、自由变形,不受外力约束。
三、应用场景与质控价值
该设备广泛应用于药用PVC硬片、PVC/PVDC复合硬片、PP药用片材、铝塑泡罩基材、药用复合膜、热收缩膜及药品外包装收缩膜等材料的来料检验、出厂检测和研发比对。对于泡罩包装生产企业,加热伸缩率数据可用于评估硬片在吸塑成型过程中的尺寸适配性;对于药包材生产企业,可用于监控配方、工艺和批次稳定性;对于第三方检测机构,可用于出具符合药典或行业标准要求的检测报告。
在质量控制层面,加热伸缩率并非孤立指标,它与后续热成型、热封、灭菌和仓储条件密切相关。通过规范检测,可提前识别材料热稳定性不足带来的成型风险,减少泡罩起皱、封边错位、虚封漏气等质量问题。
四、选型与使用规范
选型时应首先确认适用标准、测试温度范围、加热方式、控温精度、试样尺寸和计时功能。对于药用硬片常规检测,需关注设备能否满足100℃附近恒温测试要求;对于高温膜材或特殊工艺验证,应选择温控范围更宽、介质稳定性更高的配置。控温精度、槽内温度均匀性、计时准确性和网架结构设计都会影响测试结果重复性。
使用前应确保试样在标准温湿度环境下充分状态调节,标线刻画清晰且切透,试样尺寸符合标准要求。加热过程中试样应平放、全部浸没或均匀受热,避免折叠、重叠或受压。测试结束后应按标准冷却并复测标线长度,使用精度满足要求的量具完成测量。日常维护中应定期清洁加热槽、检查温控系统、更换介质,并按周期进行温度校准。
五、结语
药包材加热伸缩率试验仪以恒温加热、自由收缩和尺寸测量为核心,将材料热稳定性转化为可量化、可比较的检测数据。其价值不仅体现在单次测试精度,更体现在为药包材成型适配性、批次一致性和包装安全性提供可靠依据。合理选型、规范操作和稳定维护,是保证检测结果有效性的基础。